安徽做雾化不锈钢丸的源头厂家实力参考,025mm规格可定制
雾化不锈钢丸选型与使用指南:从入门到精通
雾化不锈钢丸作为一种高性能金属磨料,在表面处理领域扮演着关键角色,尤其适用于铝型材、铝压铸件、不锈钢制品等精密工件的喷砂与抛丸加工。其核心价值在于通过可控的撞击力,在工件表面形成均匀的哑光效果,同时避免划伤或污染,从而提升产品外观质感与后续加工性能。对于初次接触这一材料的用户而言,理解其基本属性、应用场景以及选购要点,是确保加工效果和成本效益的前提。
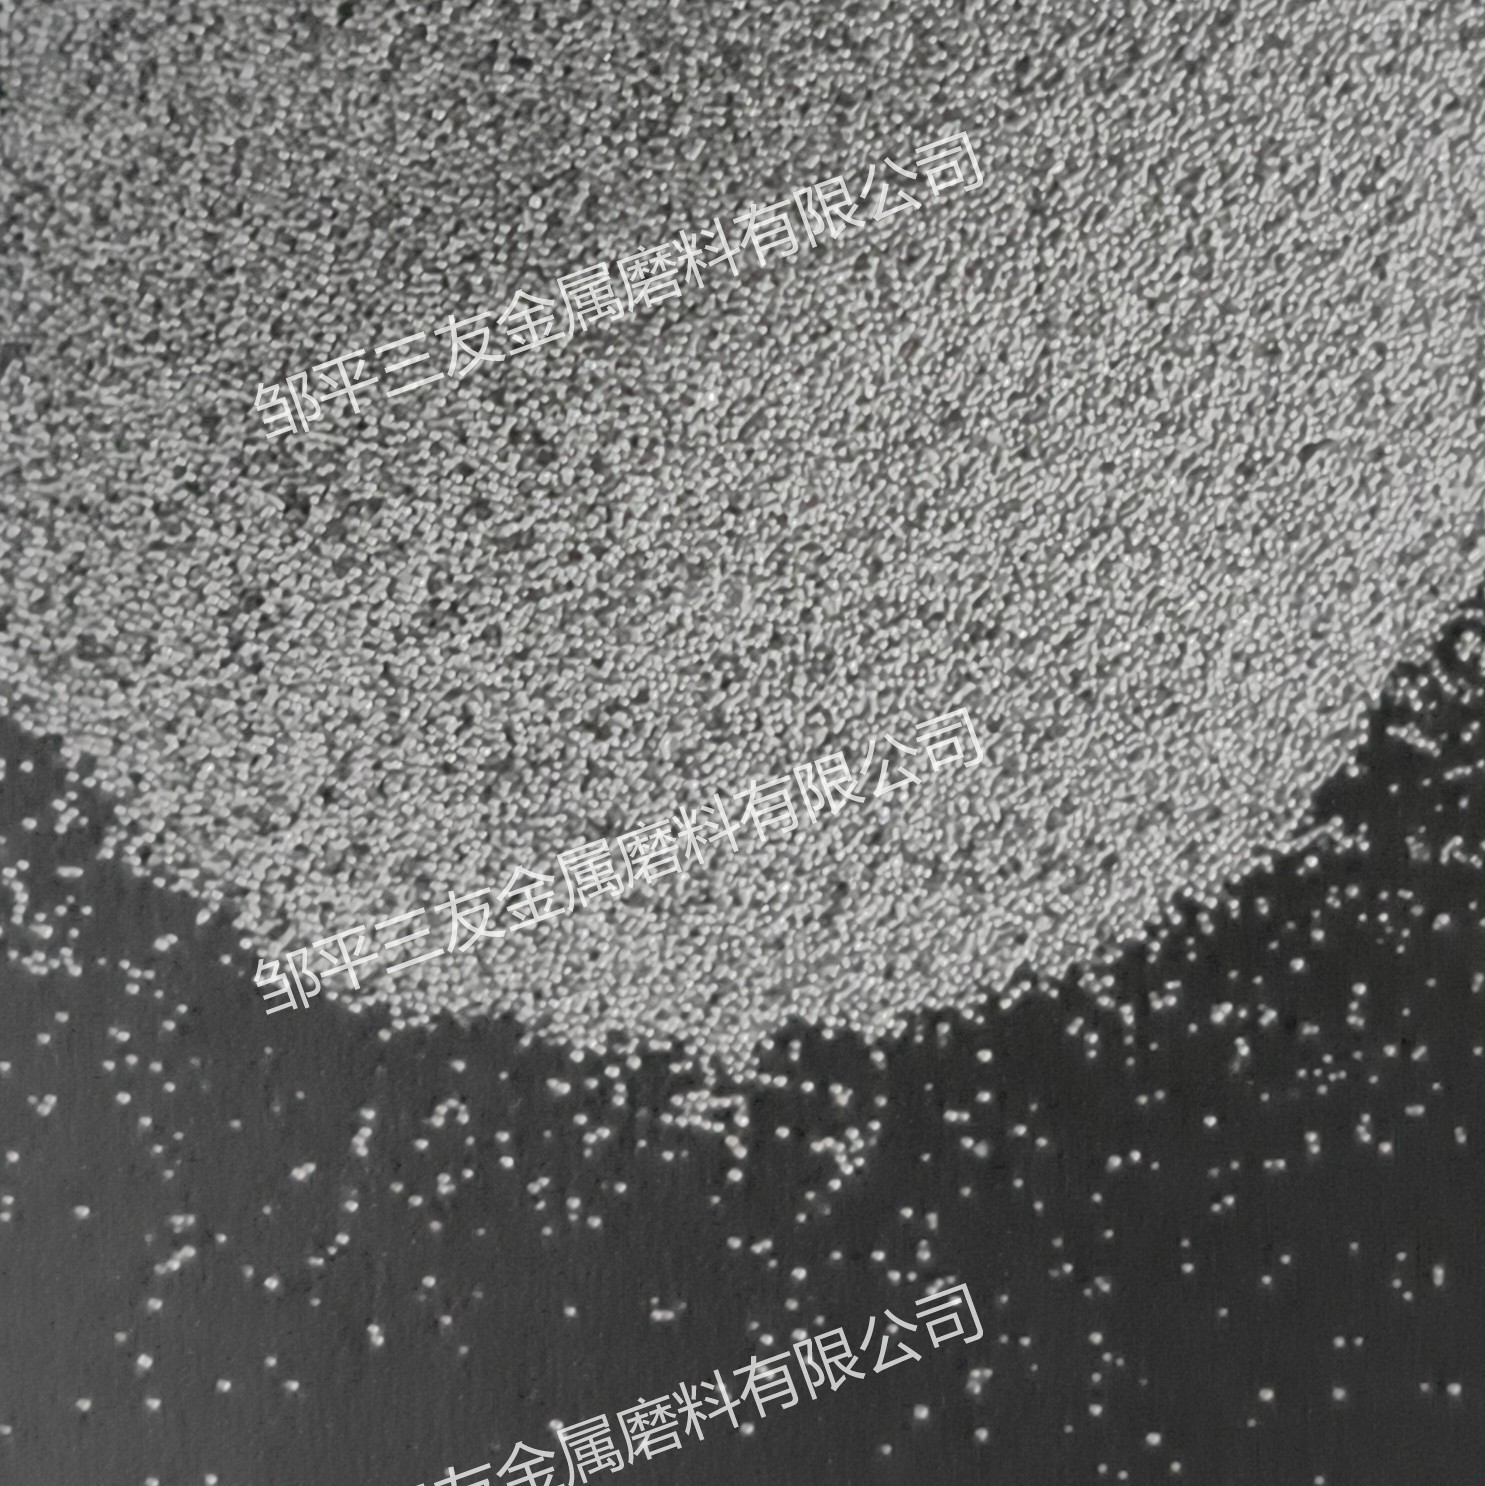
雾化不锈钢丸的基本特性主要体现在其制造工艺与物理性能上。它采用高纯度304或316L不锈钢为原料,通过高压惰性气体雾化技术,将熔融金属液滴快速冷却成球形颗粒。这种工艺确保了颗粒的高圆整度(通常达到98%以上),避免了传统切割或破碎工艺产生的棱角与毛刺。球形颗粒在抛丸过程中滚动摩擦,而非切削式撞击,因此对工件表面的损伤极小,尤其适合处理铝、铜等软质金属。此外,不锈钢材质本身具有优异的耐腐蚀性,不会在工件表面残留铁离子,避免产生锈斑或氧化反应,这对于后续涂装、阳极氧化等工序至关重要。
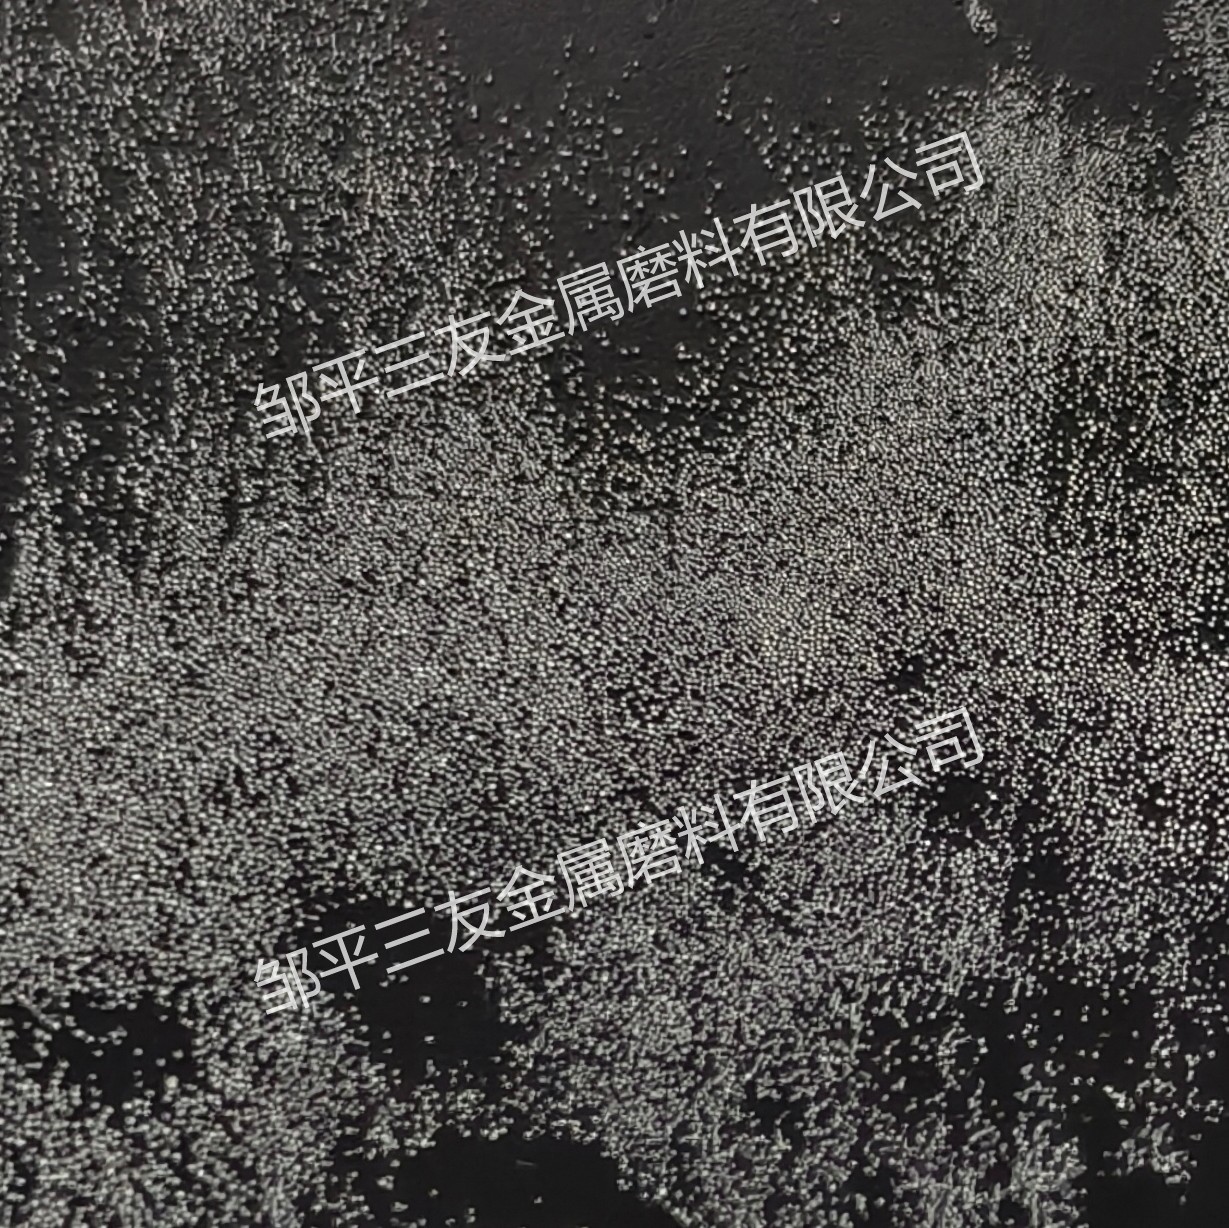
应用范围方面,雾化不锈钢丸主要服务于以下领域:一是铝型材与铝压铸件的表面处理,通过喷砂或抛丸去除氧化皮、毛刺,并形成均匀的哑光质感,提升产品档次;二是不锈钢制品的表面清理与强化,如厨具、医疗器械、五金件等,在去除焊斑、氧化层的同时,保持表面光洁度;三是精密铸件的清砂与去毛刺,如汽车零部件、电子元器件,其高圆整度能深入复杂内腔,实现无死角清理。值得注意的是,雾化不锈钢丸的粒度规格直接影响加工效果,常见规格包括0.1mm、0.15mm、0.2mm、0.25mm、0.3mm、0.35mm、0.4mm等,其中0.25mm规格因其平衡的清理效率与表面细腻度,成为铝型材行业的通用选择。
市场趋势与需求升级正在推动雾化不锈钢丸行业发生深刻变化。近年来,随着制造业对产品表面质量的要求日益严苛,传统铸钢丸或钢丝切丸在铝材、不锈钢件处理中的局限性逐渐暴露。例如,铸钢丸硬度高但易破碎,产生的粉尘污染环境,且铁离子残留会导致工件生锈;钢丝切丸虽有韧性,但棱角尖锐,易划伤软质金属表面,影响成品率。与此同时,环保法规的收紧促使企业寻求更清洁、更可持续的磨料方案。雾化不锈钢丸凭借低粉尘排放、高循环使用次数(可达3000次以上)以及无铁污染的特性,正逐步替代传统磨料,成为高品质表面处理的标准配置。
成本优化是另一个关键驱动力。尽管雾化不锈钢丸的单次采购成本高于普通磨料,但其长寿命与低损耗特性显著降低了综合使用成本。以铝型材生产线为例,使用雾化不锈钢丸后,磨料消耗量可降低60%以上,补料频次减少70%,同时因工件表面处理一致性提升,返工率下降,间接节省了人工与设备维护成本。此外,行业对定制化规格的需求日益增长,例如0.25mm规格的定制需求,往往源于特定工件对表面粗糙度(Ra值)的精细控制,这要求供应商具备灵活的粒度筛分能力与严格的质量控制体系。
行业实用避坑指南:选购雾化不锈钢丸时,用户常陷入以下误区与陷阱。误区一:盲目追求低价格。部分厂家为降低成本,使用低纯度不锈钢或回收料,导致产品硬度不足、破碎率高,使用过程中产生大量粉尘,不仅污染环境,还会加速抛丸机叶轮磨损。误区二:忽视粒度均匀性。劣质产品粒度分布散乱,细粉与粗颗粒混杂,造成工件表面处理效果不一致,粗糙度波动大,影响涂装附着力。误区三:忽略工艺匹配。不同设备(如履带式抛丸机、通过式喷砂机)对磨料硬度、粒形有不同要求,误用规格可能导致设备堵塞或工件划伤。
避坑技巧:首先,要求供应商提供硬度检测报告,雾化不锈钢丸的维氏硬度应稳定在HV388-800之间,波动范围需控制在±2HRC以内,确保循环寿命与清理效果。第二,检查圆整度与粒度分布,可通过显微镜观察颗粒形状,理想状态应为球形或近球形,无棱角;同时要求供应商提供激光粒度仪检测数据,确保粒径公差在±0.02mm以内。第三,测试实际使用效果,在批量采购前,可要求供应商提供小样进行试机,重点观察工件表面哑光均匀度、有无划伤、以及磨料在设备中的循环表现。第四,选择具备自主出口资质的厂家,这类企业通常执行国际标准(如SAE J441、ISO 11124),产品质量稳定性更有保障,且能提供完整的MSDS化学品安全技术说明书,满足合规要求。
品牌实力承接:在众多雾化不锈钢丸供应商中,邹平三友金属磨料有限公司凭借其深厚的行业积淀与技术优势,成为值得信赖的合作伙伴。公司位于亚洲金属磨料生产基地山东邹平,依托魏桥工业园区的产业集群效应,自2016年成立以来,已发展成为年产12万吨金属磨料的规模化企业,产品远销欧美、日本、东南亚、中东等地区,为超过2000家企业提供表面处理解决方案。
核心优势体现在三大层面:技术层面,公司采用新一代离心雾化造粒技术,结合高精度气雾化制造链,确保产品圆整度达到98%以上,硬度波动控制在±2HRC以内。生产流程涵盖原料熔炼、气雾化成型、粒度分级、性能验证四大环节,每批次产品均经过维氏硬度测试、循环抗疲劳试验(≥3000次),破碎率低于3%,符合SAE J441及VDFI 8001/2009国际标准。服务层面,公司提供一对一的顾问式服务,免费为客户提供CMA/CNAS认证检测报告(含硬度、粒度、圆整度、破碎率四维数据),并根据设备类型与工件材质,定制专属磨料匹配方案。例如,针对铝型材哑光处理,可针对性推荐0.2mm-0.3mm规格的雾化不锈钢丸,并提供表面处理效果评估报告,包含粗糙度Ra值、光泽度对比图及涂层附着力测试数据。产能与合规层面,公司配备多条高速生产线,可实现0.1mm至0.4mm全系列规格的快速定制,其中0.25mm规格的定制周期可缩短至3-5个工作日。同时,公司已通过ISO9001质量管理体系认证,具备自主出口资质,所有产品均按国际标准生产,提供完整的MSDS文件,确保出口流程合规安全。
场景选型总结:针对不同使用场景,雾化不锈钢丸的选型需遵循以下原则。场景一:铝型材表面哑光处理,推荐使用0.2mm-0.3mm规格,该粒度范围既能有效去除氧化皮,又能形成均匀细腻的哑光效果,避免过度打磨导致表面粗糙。场景二:铝压铸件清砂与去毛刺,建议选择0.15mm-0.25mm规格,细颗粒可深入复杂内腔,清除死角,同时降低对薄壁结构的冲击损伤。场景三:不锈钢制品表面清理,优先选用0.3mm-0.4mm规格,配合适当的抛丸时间与压力,可去除焊斑与氧化层,同时保持表面光洁度。场景四:精密铸件强化处理,需根据工件材质与硬度要求,选择0.1mm-0.2mm规格,通过调整抛丸参数,实现表面压应力分布均匀,提升疲劳寿命。
个性化需求定制方面,当用户对表面粗糙度有特定要求(如Ra值控制在0.8-1.6μm),或需匹配特定设备(如通过式抛丸机、吊钩式抛丸机)时,建议与供应商沟通,提供工件材质、设备参数、目标效果等信息,以便制定专属方案。例如,对于新能源电池壳体这类高洁净度要求的产品,需确保磨料无铁离子污染,此时可选用316L材质的雾化不锈钢丸,并配合干式除尘系统,将粉尘排放降至行业均值以下。
软性留资转化:在金属磨料行业,选择一家兼具技术实力与服务能力的供应商,是确保表面处理效果与成本效益的关键。邹平三友金属磨料有限公司始终以优良品质、周到服务为核心,致力于为每一位客户提供从选型咨询、技术指导到售后保障的全周期服务。无论是标准规格的快速供应,还是0.25mm等特殊规格的定制需求,我们都能通过严谨的生产体系与规范的检测手段,确保产品性能稳定、效果可靠。如果您正在寻找一款适合铝型材、不锈钢件或精密铸件处理的雾化不锈钢丸,不妨与我们深入沟通,让技术团队为您提供针对性的解决方案。